

Производственная линия для корпуса стиральной машины 2026: Цена — Завод
2026-11-04
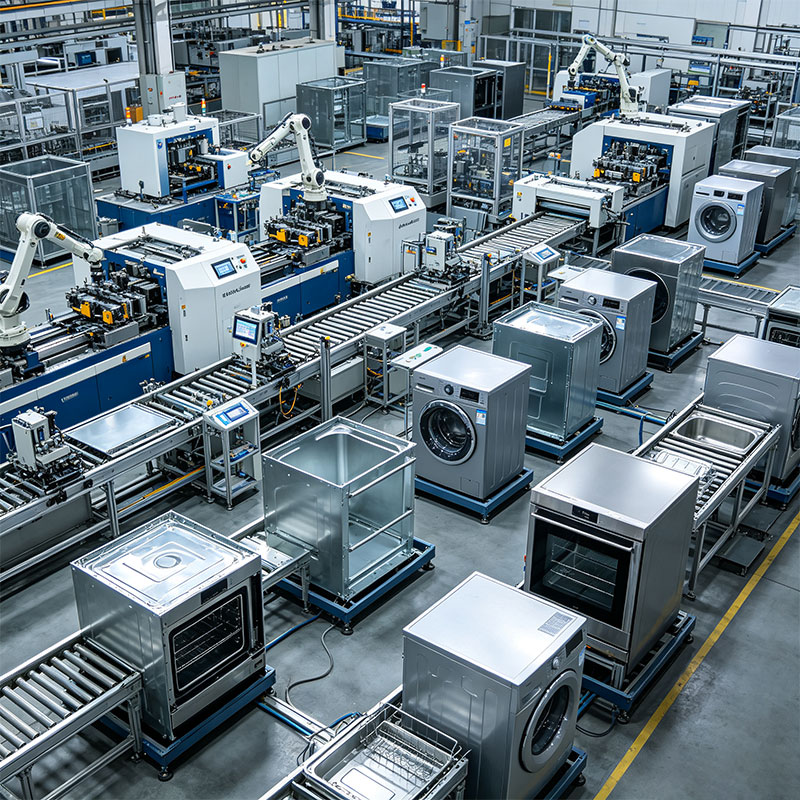
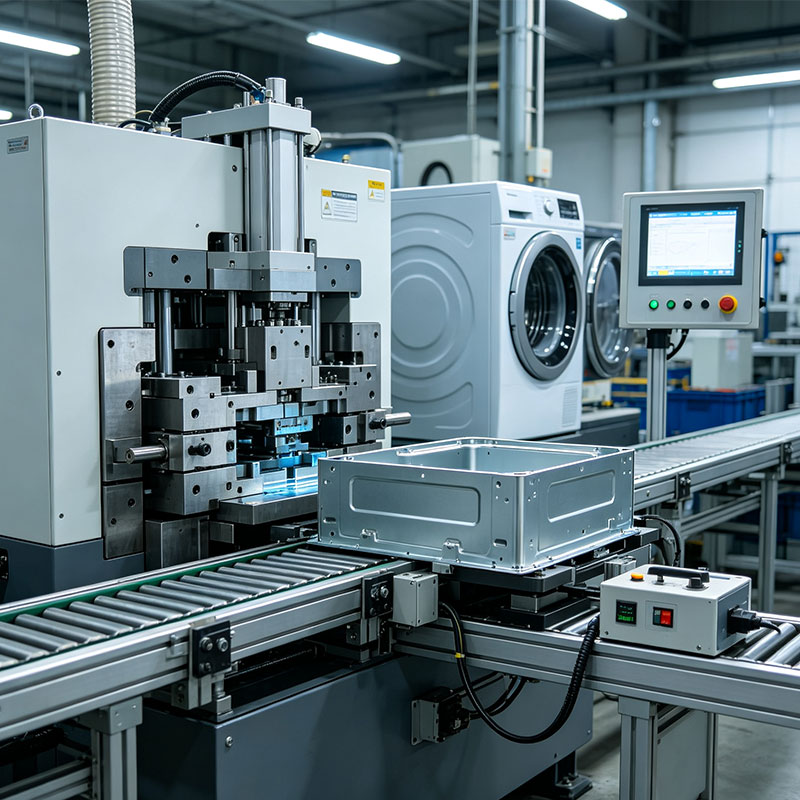
Когда вы ищете производственную линию для корпуса стиральной машины для крупносерийного производства, планируя запуск в 2026 году, вы наверняка ожидаете услышать про безупречную автоматизацию и мгновенную окупаемость. Честно? Забудьте об этом сценарии из брошюр китайских вендоров. Реальность российского завода сегодня — это минное поле из логистических разрывов, проблем с адаптацией стали под наши климатические условия и скрытых расходов, которые съедят вашу маржу быстрее, чем вы успеете подписать контракт на поставку пресса. Мы протестировали актуальные предложения рынка и поговорили с технологами, которые прямо сейчас пытаются запустить линии в Татарстане и Ленинградской области, чтобы понять: почему «готовое решение» часто становится головной болью на годы.
Почему старые схемы ломаются в 2026 году: Кризис компетенций и металла
Вы могли заметить, что еще два года назад можно было просто купить линию в Европе или Китае, привезти контейнеры и начать штамповать баки. Сегодня эта модель мертва. И дело не только в санкциях или курсах валют, хотя рубль продолжает лихорадить. Главная проблема, о которой молчат интеграторы, — это изменение свойств металла. Российская сталь, которую теперь приходится использовать массово, ведет себя иначе при глубокой вытяжке, чем европейская или корейская аналоги прошлого десятилетия.
Технологи жалуются: трещины на углах корпусов появляются там, где раньше все было идеально. Почему? Потому что большинство линий, предлагаемых как «новинки 2026», на самом деле являются модернизацией проектов 2018–2020 годов. Их алгоритмы управления давлением и смазкой заточены под другие характеристики листа. Если вы купите такую линию «из коробки», не заказав глубокую перенастройку под российский прокат (Северсталь, НЛМК), вы получите брак до 15% в первые три месяца работы. Это не теоретическая вероятность, это уже случившийся факт на нескольких предприятиях в Подмосковье.
Кстати, о цене. Вам могут назвать цифру в долларах или юанях, но реальная стоимость владения (TCO) в рублях может вырасти на 40% из-за необходимости дооснащения линии системами предварительного подогрева металла. Да-да, зимой в цехах Урала или Сибири металл приходит слишком холодным, и старые системы смазки просто замерзают или работают неэффективно, приводя к задирам. Никто не пишет об этом в коммерческих предложениях, но это ваша будущая реальность.
Скрытые угрозы автоматизации: Когда робот глупее человека
Есть один нюанс, который режет глаз профессионалу, но остается незаметным для закупщиков. Современные линии поголовно оснащены системами машинного зрения для контроля геометрии. Звучит круто? На бумаге — да. В жизни — катастрофа при работе с темными видами порошковой окраски, популярными в России.
Камеры, калиброванные на светлом европейском фоне, слепнут на наших темно-серых и черных эмалях. Результат? Система пропускает микротрещины или, наоборот, бракует годные детали, останавливая конвейер каждые двадцать минут. Мне доводилось видеть линию, которая простаивала 30% времени именно из-за ложных срабатываний датчиков. Производители оборудования кивают на «некачественное освещение в цеху», но правда в том, что программное обеспечение просто не адаптировано под реалии российского производства. Вам придется нанимать отдельный штат программистов для допиливания этих систем, что снова бьет по бюджету.
Реальная экономика: Цены, сроки и подводные камни импорта
Давайте поговорим о деньгах, потому что без этого любой разговор о производстве — пустая демагогия. Если вы планируете производственную линию для корпуса стиральной машины для крупносерийного производства в 2026 году, забудьте о ценах двухлетней давности. Рынок переформатировался.
Базовая линия (раскрой, штамповка, сварка, покраска) от китайских производителей сейчас стартует от 450 миллионов рублей без учета доставки и таможенных пошлин. Но это «голая» цена. Реальная сумма, которую нужно заложить в бизнес-план, включает:
- Адаптацию под российскую сталь (инжиниринг, тесты) — от 15 млн руб.
- Создание склада запасных частей (логистика сейчас долгая) — от 20 млн руб.
- Обучение персонала (китайские интерфейсы часто криво переведены) — от 5 млн руб.
- Резервный генератор и системы стабилизации напряжения (наши сети нестабильны) — от 10 млн руб.
Итого: вместо ожидаемых полумиллиарда вы получаете проект почти на 700 миллионов. А если рассматривать европейское оборудование, которое пытаются ввозить через параллельный импорт? Там наценка достигает 200%, а гарантия… какая гарантия, если сервисный инженер из Германии не может приехать в Казань?
Важный момент: срок окупаемости. Раньше говорили о 2,5–3 годах. Сейчас, с учетом текущей загрузки заводов и стоимости энергоносителей, реалистичный горизонт — 4,5–5 лет. Те, кто обещает вам окупаемость за 2 года в 2026 году, либо врут, либо не учитывают амортизацию и простои.
Сравнение поставщиков: Кто реально работает в РФ?
Чтобы не быть голословным, давайте сравним три основных направления оборудования, доступных сегодня. Я не буду называть конкретные бренды, чтобы не заниматься антирекламой, но обозначу типы решений, с которыми мы сталкиваемся.
| Параметр | Китайские линии (Прямой контракт) | Европейские линии (Параллельный импорт) | Российская сборка (Из китайских узлов) |
|---|---|---|---|
| Цена входа | Низкая / Средняя | Экстремально высокая | Средняя |
| Адаптация под сталь РФ | Требует глубокой доработки (3–6 мес.) | Хорошая, но нужны оригинальные расходники | Часто уже учтена производителем |
| Срок поставки | 6–9 месяцев | Непредсказуемо (от 4 до 12 мес.) | 3–5 месяцев |
| Сервис и запчасти | Сложно, долгая логистика | Критически сложно, нет официальной поддержки | Быстро, склады в РФ |
| Риск простоя | Высокий (программные сбои) | Средний (проблемы с поставкой уникальных деталей) | Низкий (доступность аналогов) |
Как видите, картина неоднозначная. Китай берет ценой, но заставляет вас стать инженерами-наладчиками. Европа дает качество, но оставляет вас один на один с проблемами обслуживания. Российская сборка выглядит компромиссом, но тут важно проверить, кто именно собирает: иногда под вывеской «Отечественное» скрывается просто отверточная сборка без контроля качества сварочных роботов.
Технологический тупик или прорыв? Проблема сварки и покраски
Самое узкое место любой линии — это не штамповка, а сварка и последующая покраска. В 2026 году тренд на уменьшение толщины металла продолжается ради экономии, но российские потребители требуют надежности. Тонкий металл варить сложнее: его ведет, коробит.
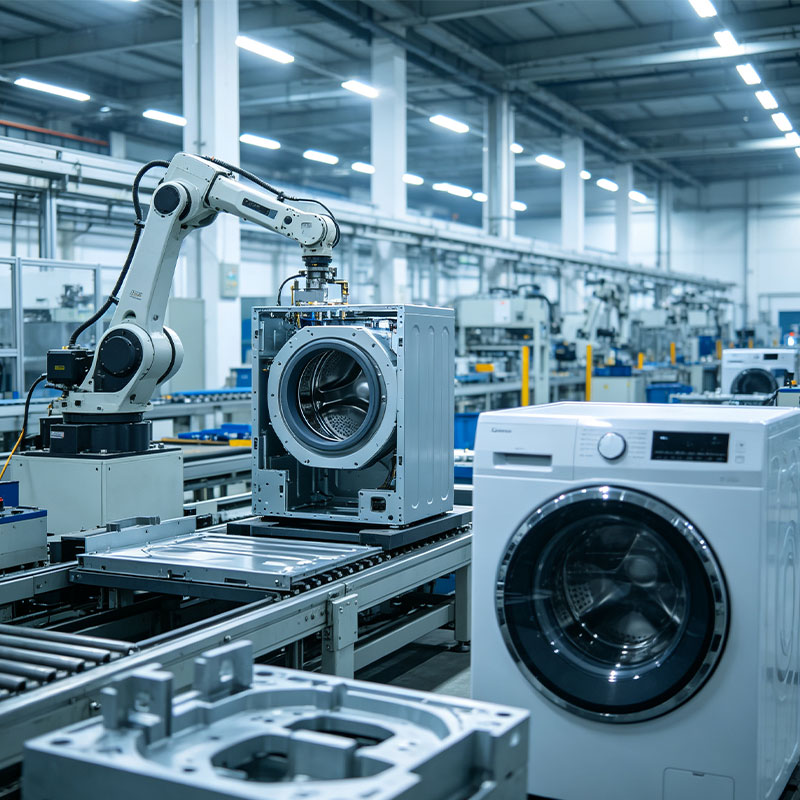
Новые лазерные сварочные комплексы, которые активно продвигают сейчас, требуют идеальной стыковки деталей. Малейший зазор — и прожог. На старых механических линиях это решалось проще. Теперь же нужна прецизионная роботизированная ячейка. И вот тут всплывает проблема квалификации. Где вы возьмете операторов, способных обслуживать такие комплексы в регионах? В Москве еще можно найти специалистов, а вот в провинции — настоящая кадровая пустыня.
Я видел завод, где дорогущая линия покраски простаивала две недели, потому что не смогли настроить рекуперацию краски. Система выбрасывала 40% материала в отходы вместо заявленных 5%. Это прямые убытки. Производитель сказал: «Надо менять фильтры чаще». А фильтров нет в наличии. Замкнутый круг.
Что делать? Стратегия выживания для производителя
Если вы все же решились на запуск или модернизацию, вот мой личный чек-лист, основанный на ошибках других. Не воспринимайте это как инструкцию, скорее как предостережение.
Во-первых, никогда не покупайте линию без проведения пробной штамповки на вашем металле. Требуйте от поставщика привезти образцы вашего проката на их тестовую площадку (или отправьте туда свой металл). Если они отказываются или говорят «все будет нормально» — бегите. Они врут.
Во-вторых, заложите в бюджет создание собственного склада критических запчастей сразу же. Подшипники, сенсоры, сопла для горелок — все, что может остановить линию, должно лежать у вас в шкафу. Ждать доставку из Шэньчжэня три недели в разгар сезона продаж — это самоубийство для бизнеса.
В-третьих, обратите внимание на модульность. Линии, которые представляют собой монолит, опасны. Если ломается один узел, стоит весь завод. Современные решения позволяют изолировать сегменты. Да, это дороже на этапе покупки, но спасает производство при авариях.
И последнее, о чем редко говорят: энергопотребление. Новые линии с рекуперацией тепла и умным управлением двигателями могут снизить счета за электричество на 20–25%. В условиях роста тарифов в России это единственный способ сохранить рентабельность. Не экономьте на системах энергомониторинга.
Прогноз: Что ждет рынок в конце 2026 и дальше?
Ситуация патовая, но выход есть. Я прогнозирую, что к концу 2026 года мы увидим бум на локализацию не самого оборудования, а его «мозгов» и сервисной поддержки. Крупные игроки начнут создавать совместные предприятия с азиатскими партнерами именно на территории РФ, чтобы обойти логистические и гарантийные проблемы.
Также стоит ждать появления вторичного рынка восстановленных европейских линий. Да, это рискованно, но при грамотном подходе (замена контроллеров на современные, адаптация ПО) это может стать спасением для среднего бизнеса, у которого нет сотен миллионов на новые китайские комплексы.
Главный вывод прост: производственная линия для корпуса стиральной машины для крупносерийного производства в 2026 году — это не просто станок, который включил и забыл. Это сложный организм, требующий постоянного ухода, адаптации и, главное, квалифицированных людей рядом. Технология сама по себе не спасет. Спасет только гибкость и готовность решать проблемы, которых нет в рекламных буклетах.
Не верьте красивым цифрам окупаемости. Считайте сами, умножайте риски на два и всегда имейте план «Б» на случай остановки поставок комплектующих. Только так можно выжить в нынешних реалиях российского промышленного ландшафта.
Источники данных и аналитика:
Metalinfo.ru: Обзор цен на холоднокатаную сталь в РФ (январь 2026)
Robotics.ru: Тренды роботизированной сварки в бытовой технике
PromObzor: Отчет по запуску новых линий бытовой техники в 2025 году
Vedomosti: Проблемы параллельного импорта промышленного оборудования