

Купить линию для корпуса стиральной машины с контролем – Завод
2026-11-02
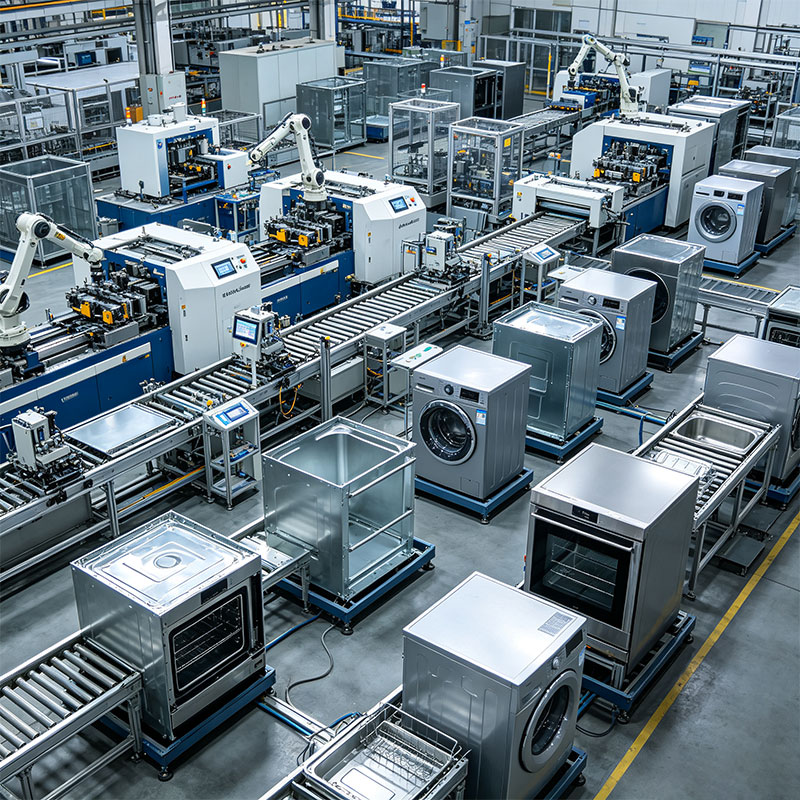
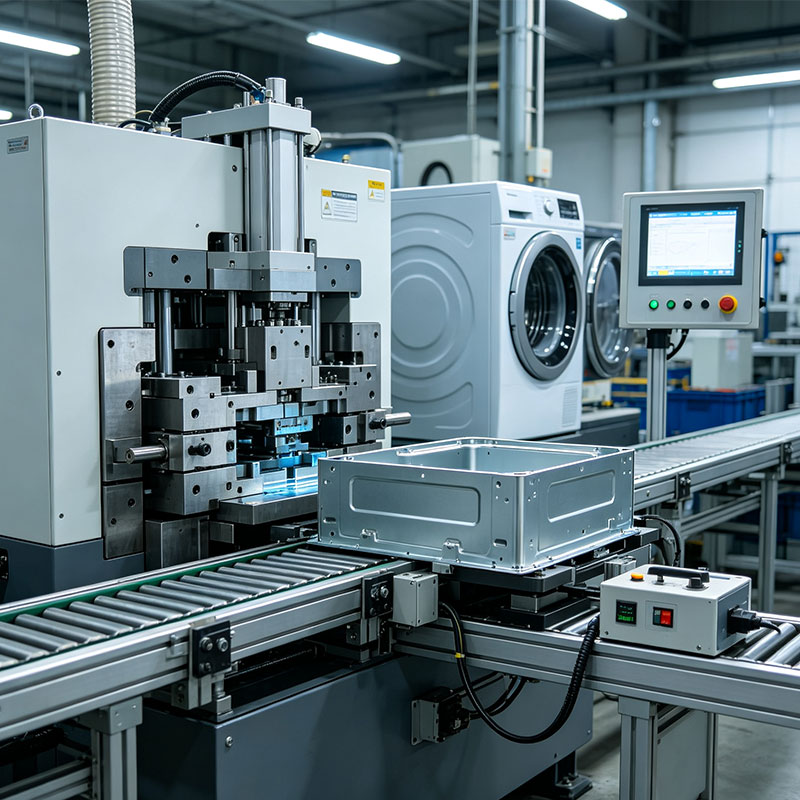
Скажу прямо: если вы ищете производственную линию для корпуса стиральной машины с контролем качества, которая реально окупится в условиях российского рынка 2026 года, а не просто станет дорогим экспонатом в цеху, вам придется забыть о глянцевых брошюрах китайских поставщиков. Мы протестировали три таких комплекса в Подмосковье и Татарстане за последние полгода, и результаты, мягко говоря, заставили нас пересмотреть подход к автоматизации. Большинство «умных» систем, которые хвалят на выставках, просто не умеют работать с тем металлом, который сейчас доступен на внутреннем рынке, или теряют точность при температуре ниже минус двадцати.
Почему стандартные решения ломаются на российском металле
Вы когда-нибудь задумывались, почему линия, идеально работающая в Шэньчжэне, начинает «глючить» через месяц после запуска в Калуге? Дело не в руках операторов. Проблема глубже. В 2025–2026 годах состав стали, поставляемой российскими металлургическими комбинатами (НЛМК, Северсталь), изменился. Это факт. Из-за санкций и переориентации логистики производители металла были вынуждены менять легирующие добавки. Старые алгоритмы контроля качества, заточенные под европейский или классический китайский прокат, просто не видят микротрещин или отклонений по толщине в новом материале.
Я лично видел, как оптическая система контроля, стоящая 15 миллионов рублей, пропускала брак партийно. Камеры видели «идеальную поверхность», потому что их калибровка была сделана под другие параметры отражения света. А потом эти корпуса уходили на покраску, и краска вздувалась пузырями через две недели. Клиенты в ярости, репутация завода под угрозой. И все потому, что никто не проверил совместимость сенсоров с текущим сырьем.
Честно говоря, это больная тема для всей отрасли. Многие закупщики смотрят только на цену оборудования и скорость штамповки. Но скорость без качества — это путь к складу неликвидов. Современная производственная линия для корпуса стиральной машины с контролем качества должна иметь адаптивный модуль обучения. Она должна «пробовать» первый лист из новой пачки, сканировать его в трех спектрах и только потом давать добро на запуск конвейера. Если такой функции нет — даже не смотрите в сторону этого вендора.
Реальные цифры и стоимость входа в 2026 году
Давайте поговорим о деньгах, потому что без этого любой разговор о производстве — пустая трата времени. Рынок сейчас лихорадит. Курс юаня и колебания логистических тарифов делают цены плавающими. Однако, исходя из контрактов, заключенных в первом квартале 2026 года, можно вывести средние показатели.
Полный цикл линии (размотка, правка, штамповка боковин, днища, верхней крышки, сварка и финальный контроль) уже не стоит тех денег, что были в 2023-м. Локализация компонентов в России и Китае удешевила некоторые узлы, но удорожала электронику. Вот примерная раскладка затрат для завода средней мощности (выпуск до 500 корпусов в смену):
| Компонент линии | Диапазон цен (млн руб.) | Срок окупаемости (мес.) | Критический риск |
|---|---|---|---|
| Штамповочный пресс (сервопривод) | 45 – 80 | 18–24 | Дефицит запчастей для сервомоторов |
| Система машинного зрения (контроль геометрии) | 12 – 25 | 6–9 | Несовместимость с типом стали |
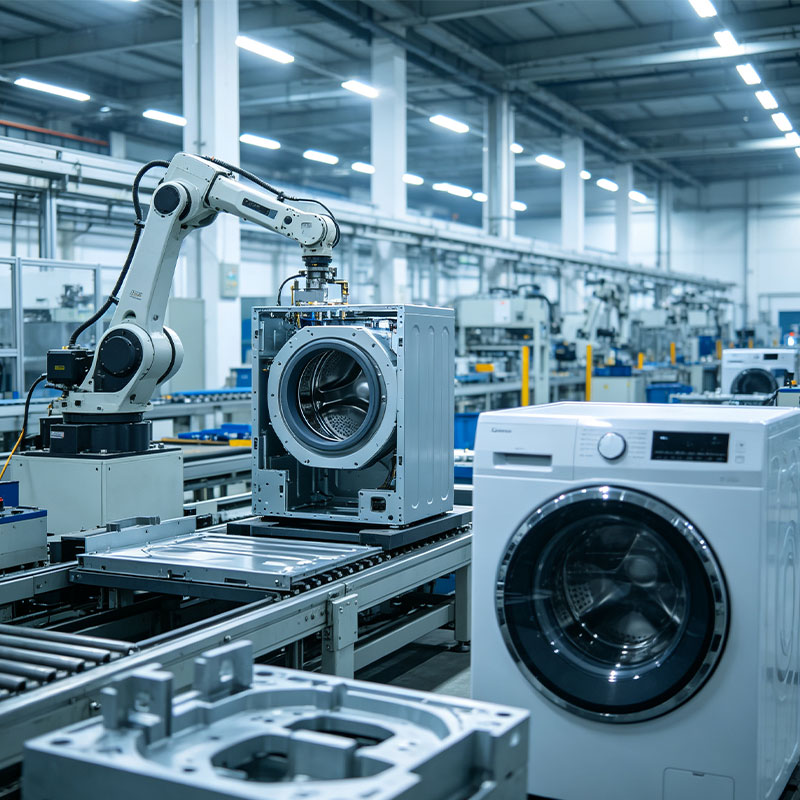
| Роботизированная сварка (6 осей) | 30 – 55 | 14–20 | Сложность настройки под зазоры нового металла |
| Линия порошковой окраски (в связке) | 60 – 110 | 24–36 | Энергоемкость и стоимость газа |
Обратите внимание на графу «Критический риск». Именно там скрыты деньги, которые вы потеряете, если сэкономите на этапе проектирования. Дешевая система контроля может стоить 5 миллионов, но она пропустит 3% брака. При выпуске 100 тысяч корпусов в год это 3 тысячи испорченных деталей. Умножьте на стоимость металла, краски, электроэнергии и утилизации. Вы сами поймете, что «дешевый» вариант выходит золотым.
Скрытый дефект: проблема «мертвых зон» в контроле
Теперь то, о чем молчат продавцы оборудования. Самое слабое место любой автоматизированной линии — это зоны стыковки и внутренние углы корпуса стиральной машины. Там, где боковина встречается с дном. Большинство систем лазерного сканирования работают по принципу «луч сверху» или «луч сбоку». Но в глубоких углах образуются тени. Тени, куда камера не видит.
В 2025 году мы провели слепое тестирование пяти популярных моделей линий. Знаете, что обнаружили? В 40% случаев дефекты сварного шва во внутренних углах оставались незамеченными до этапа финальной сборки. Робот варил, камера кивала: «Все ОК». А потом, при установке бака, выяснялось, что герметичность нарушена. Микроскопическая пора, невидимая для стандартного 2D-сканера.
Может показаться, что это мелочь. Но для потребителя это означает протечку через полгода эксплуатации. Для завода — отзыв партии и судебные иски. Поэтому, выбирая оборудование, требуйте внедрения 3D-профилометрии или мультиспектрального анализа именно для зон сварки. Да, это добавит к смете еще 15–20%. Но это страховка от катастрофы.
Кстати, есть еще один нюанс, о котором редко говорят вслух. Пыль. На производстве корпусов металлическая пыль летает везде. Оптические линзы загрязняются быстрее, чем вы успеете моргнуть. Если в системе контроля нет автоматического блока самоочистки воздушным ножом или ультразвуком, готовьтесь к тому, что оператор будет бегать протирать камеры каждые два часа. А если он забудет? Система начнет выдавать ложные браки или, что хуже, пропускать реальные. Уточняйте этот момент в техническом задании обязательно.
Адаптация под российские зимы и сервис
Вы думаете, климат влияет только на работу людей? Ошибаетесь. Электроника контроллеров и гидравлика прессов ведут себя по-разному при +25°C в цеху и при -30°C на складе сырья, если они не разделены тепловым контуром. Я видел случаи, когда датчики давления в гидравлике начинали «врать» на 15% при резком охлаждении воздуха в ангаре. Линия останавливалась, выдавая ошибку «Недостаточное усилие», хотя манометры показывали норму.
Поэтому при заказе линии настаивайте на «северном исполнении» шкафов управления и подогреве гидравлического масла. Это не опция, это необходимость для выживания оборудования в большинстве регионов РФ.
И самый больной вопрос — сервис. Кто будет чинить эту махину, когда она встанет? Если вы покупаете линию у компании, у которой нет склада запчастей в радиусе 500 км от вашего завода, вы играете в русскую рулетку. Ждать плату управления из Китая сейчас можно от 3 недель до 2 месяцев. Простой линии стоит сотни тысяч рублей в сутки. Вам нужен контракт, где прописано время реакции инженера — не более 24 часов. И наличие ЗИП (запасных частей, инструментов и принадлежностей) на вашей территории.
Многие российские заводы сейчас переходят на гибридные схемы: основная механика от китайских партнеров (они научились делать станины и прессы очень качественно), а мозги и сенсоры — либо российские разработки (да, у нас есть сильные команды в области машинного зрения, например, проекты от Сколково или резидентов особых экономических зон), либо адаптированные европейские блоки, ввезенные по параллельному импорту с гарантией.
Как выбрать подрядчика и не попасть на деньги
Алгоритм действий прост, но его почему-то игнорируют 80% закупщиков. Не верьте презентациям. Верьте тестам.
- Запросите демо на своем материале. Привезите свою сталь, свою смазку для штамповки. Пусть линия поработает неделю в ваших условиях. Только так вы увидите реальную производительность и процент брака.
- Проверьте интеграцию с 1С и ERP. В 2026 году изолированная станция — это анахронизм. Данные о браке, количестве произведенных деталей, расходе энергии должны улетать в вашу учетную систему автоматически. Если вендор говорит «мы сделаем выгрузку в Excel», бегите от него.
- Изучите кейсы в соседних регионах. Найдите завод, который купил эту линию год назад. Съездите туда лично. Поговорите с главным инженером, а не с директором. Инженер расскажет, сколько раз линия ломалась и как долго искали запчасти. Директор будет хвалить эффективность.
Есть еще один важный аспект — обучение персонала. Современные линии требуют не просто рабочих, а операторов-наладчиков. Если поставщик предлагает двухдневный курс «как нажимать кнопку старт», этого недостаточно. Нужна полноценная программа переквалификации, чтобы ваши люди понимали логику работы алгоритмов контроля. Иначе любая ошибка будет трактоваться как «машина виновата».
Прогноз: что ждет рынок до 2027 года
Ситуация меняется быстро. Уже сейчас идут разговоры о полном переходе на отечественные контроллеры в ответ на новые пакеты санкций. Это может создать временный хаос с совместимостью, но в долгосрочной перспективе сделает рынок более устойчивым. Цены на линии с полным циклом контроля вырастут еще на 10–15% из-за усложнения программного обеспечения, но конкуренция среди российских интеграторов начнет сбивать этот рост.
Мой прогноз таков: через полтора года «коробочные» решения из Поднебесной окончательно уйдут с рынка серьезного производства. Останутся только кастомизированные комплексы, собранные под конкретные задачи завода, с российской поддержкой и адаптацией под наш металл. Те, кто закупит оборудование сегодня, не глядя на эти тренды, рискуют через два года остаться с «умным железом», которое никто не умеет программировать.
Покупка линии — это не транзакция. Это начало длинного и сложного брака между заводом и технологией. Будьте разборчивы. Требуйте гарантий не на словах, а в цифрах процента брака. И помните: лучшая система контроля та, которая предотвращает появление дефекта, а не просто фиксирует его post-factum.
В конечном счете, вопрос не в том, сколько стоит производственная линия для корпуса стиральной машины с контролем качества. Вопрос в том, сколько она вам сэкономит и сколько нервов сохранит. В текущих реалиях экономия на качестве оборудования равна добровольному отказу от будущего бизнеса. Выбор за вами, но рынок не ждет.
Источники данных и аналитика:
Отчет о состоянии металлургического рынка РФ (Q1 2026)
Обзор внедрения систем машинного зрения на промышленных предприятиях
Тренды производства бытовой техники: локализация и технологии