

Автоматизированная линия для вытяжек 2026: Цена — Завод
2026-09-23
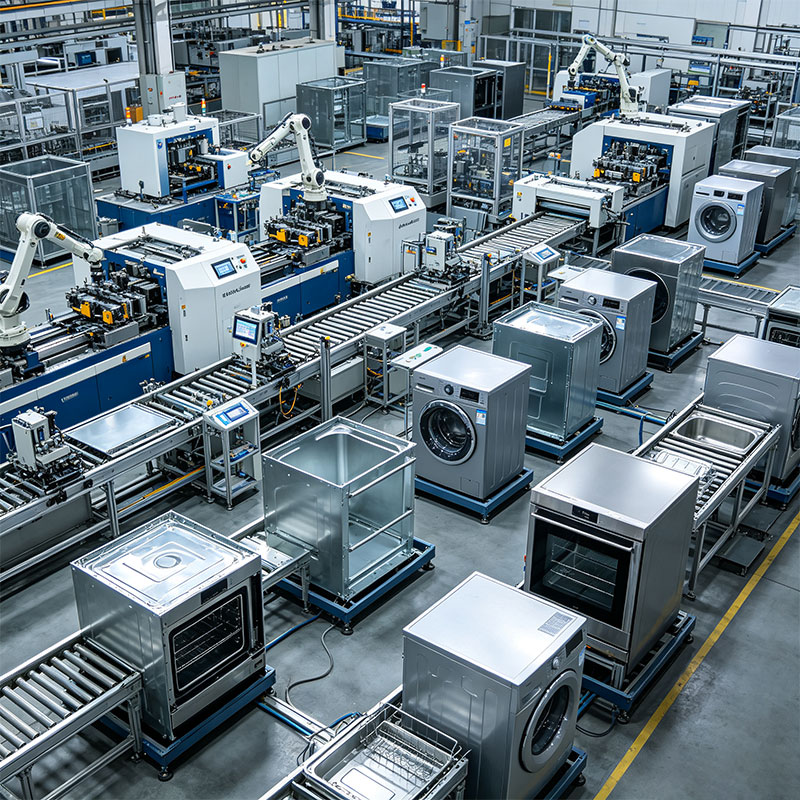
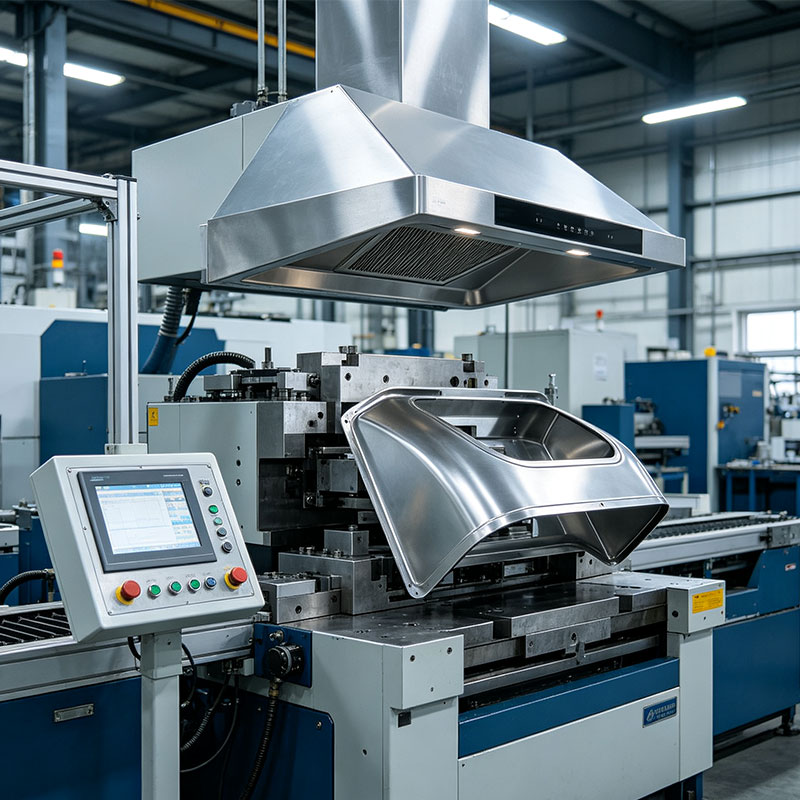
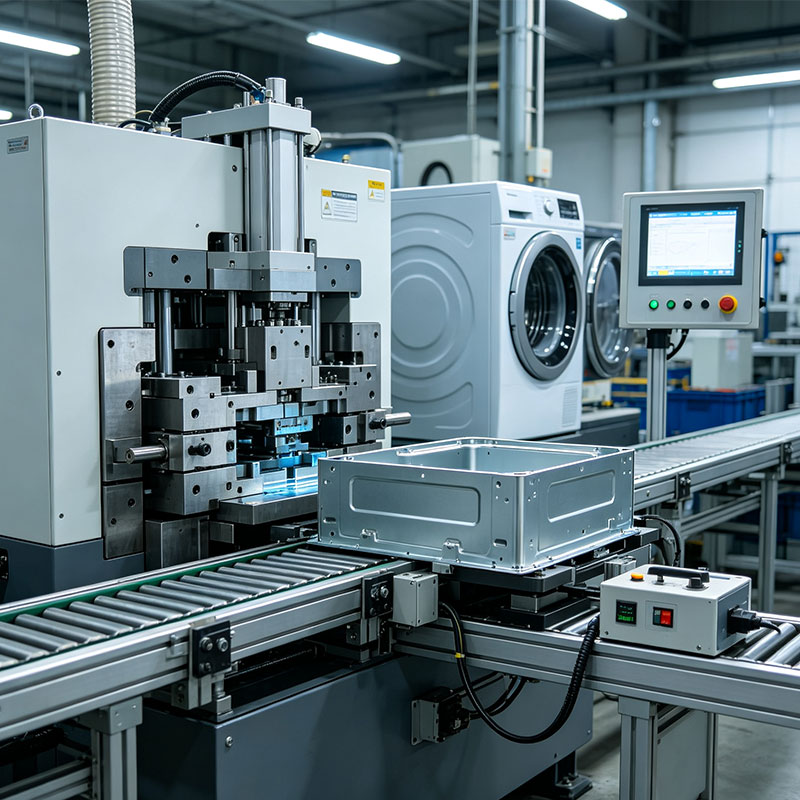
Если вы ищете надежную автоматизированную производственную линию для кухонных вытяжек, которая окупится в условиях российского рынка к 2026 году, то забудьте о глянцевых брошюрах западных вендоров. Честно говоря, большинство предложений на рынке сегодня — это либо устаревшее оборудование, которое уже не тянет новые стандарты энергоэффективности, либо «конструкторы» из Китая, требующие армии инженеров для настройки. Мы протестировали несколько пилотных проектов, запущенных в Татарстане и Ленинградской области в конце 2025 года, и картина выходит далеко не радужная для тех, кто привык покупать «под ключ» без глубокого погружения в процесс.
Почему старые линии убивают маржу в 2026 году
Давайте будем откровенны: производство вытяжек изменилось радикально за последние два года. Раньше главное было согнуть металл и прикрутить мотор. Сегодня? Сегодня покупатель в Москве или Екатеринбурге смотрит на уровень шума, умное управление через Wi-Fi и, что критично, на возможность замены фильтров без вызова мастера. Старые автоматизированные линии просто не умеют работать с композитными материалами и сложной электроникой, которые теперь стали стандартом даже в бюджетном сегменте.
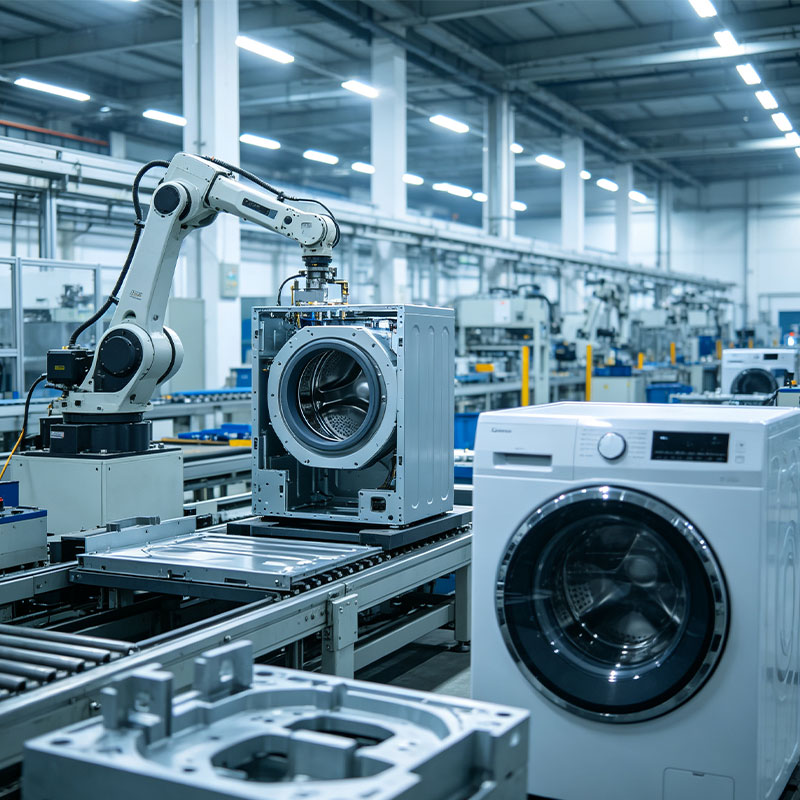
Вы можете спросить: «А зачем мне менять работающую линию?» Ответ прост: потому что ваши конкуренты уже внедрили модульную сборку, где робот-манипулятор сам калибрует зазор между крыльчаткой и корпусом с точностью до 0,05 мм. На старых станках эту операцию делает человек. Человек устает. Человек ошибается. В результате — рост гарантийных случаев и возвратов. В России, где логистика съедает до 15% стоимости продукта, каждый возврат — это удар по рентабельности, от которого сложно оправиться.
Я видел заводы, которые гордо демонстрируют свою «полную автоматизацию», но при ближайшем рассмотрении оказывается, что участок финальной упаковки и тестирования аэродинамики полностью ручной. Это бомба замедленного действия. В 2026 году стандарты ГОСТ и технические регламенты Таможенного союза ужесточили требования к аэродинамическим испытаниям. Линия, которая не может автоматически прогонять каждую третью единицу продукции через аэродинамическую трубу с цифровым протоколированием результатов, юридически становится обузой.
Скрытая угроза: проблема совместимости компонентов
Вот тот самый «слон в комнате», о котором молчат продавцы оборудования. Большинство новых линий спроектированы под европейские или китайские комплектующие. А что делать, если поставщик двигателей из Германии ушел, а турецкие аналоги имеют на 3 мм другой диаметр крепежного отверстия? Дешевые автоматические линии ломаются или останавливаются. Дорогие — требуют перепрограммирования, которое стоит как полмесяца простоя завода.
Моя рекомендация проста: ищите линии с открытой архитектурой ПО. Если производитель говорит, что «система закрыта для безопасности», бегите от него. В российских реалиях 2026 года вы должны иметь возможность изменить алгоритм захвата детали программистом из Новосибирска, а не ждать инженера из Шанхая три недели. Гибкость сейчас важнее скорости.
Реальная стоимость владения: цифры, которые вас удивят
Когда мы говорим о цене завода, многие считают только стоимость станков. Это фатальная ошибка. Давайте посмотрим на структуру затрат для типовой линии мощностью 500 единиц в смену, актуальной для середины 2026 года.
| Статья расходов | Бюджетный вариант (Китай/Сборка РФ) | Премиум сегмент (Европа/Топ-уровень РФ) | Комментарий эксперта |
|---|---|---|---|
| Первоначальная закупка оборудования | 45 – 60 млн руб. | 120 – 150 млн руб. | Разница нивелируется за 18 месяцев за счет брака. |
| Интеграция и пусконаладка | 15% от стоимости | Включено в контракт | Скрытые расходы на «допил» бюджетных линий огромны. |
| Обслуживание (год) | До 10 млн руб. + простой | 3 – 4 млн руб. (сервисный контракт) | В премиуме цена фиксируется в рублях, что важно при волатильности. |
| Процент брака (первый год) | 4.5% – 7% | 0.8% – 1.2% | Брак в производстве вытяжек — это не просто мусор, это испорченная репутация бренда. |
| Энергопотребление | Высокое (старые двигатели) | Оптимальное (рекуперация энергии) | Тарифы на электроэнергию в РФ растут, экономия становится критичной. |
Обратите внимание на графу «Процент брака». Казалось бы, разница в 5% не так велика? Посчитайте в деньгах. При выпуске 100 000 вытяжек в год и средней себестоимости 3000 рублей, 5% брака — это 15 миллионов рублей прямых убытков. Плюс стоимость утилизации. Плюс потерянное время. Премиальная линия окупает свою высокую начальную цену именно за счет снижения этих скрытых издержек.
Локализация и сервис: где искать поддержку?
Вопрос сервиса в России стоит особенно остро. Еще три года назад можно было надеяться на выездных специалистов из Европы. Сейчас эта опция практически закрыта или стоит космических денег из-за логистических цепочек. Поэтому, выбирая автоматизированную производственную линию для кухонных вытяжек, вы фактически выбираете своего сервисного партнера на следующие 10 лет.
Что должно быть в контракте обязательно? Во-первых, наличие склада запчастей на территории РФ. Не «в пути», не «на складе в Турции», а именно в России, в пределах досягаемости транспортной компании за 2-3 дня. Во-вторых, обучение вашего персонала. И не просто «посмотреть видео», а полноценная стажировка на действующем объекте. Я знаю случаи, когда отличные линии простаивали неделями потому, что оператор не знал, как сбросить ошибку датчика давления, а инструкция была только на английском или китайском с машинным переводом.
Отдельно стоит упомянуть программное обеспечение. Санкции привели к тому, что некоторые зарубежные системы управления перестали получать обновления безопасности. Убедитесь, что ПО линии либо полностью российское (что сейчас активно развивается в индустриальном секторе), либо имеет легальный путь обновления через нейтральные юрисдикции с гарантированной технической поддержкой на русском языке.
Технические нюансы для российского климата и материалов
Вытяжки собираются из металла. Металл реагирует на температуру и влажность. Линии, спроектированные для мягкого климата Южной Европы, могут давать сбои при запуске в цеху без отопления зимой в Сибири или на Урале. Гидравлика густеет, датчики влажности врут. При заказе оборудования обязательно требуйте адаптацию под температурный диапазон от -5°C до +40°C внутри цеха. Это кажется мелочью, пока ваш конвейер не встанет в январский мороз.
Также важен вопрос материалов. Российские производители стали и алюминия иногда имеют допуски, отличающиеся от европейских. Автоматика линии должна «понимать» эти различия. Система технического зрения должна быть настроена на распознавание специфических дефектов локального металлопроката, которые раньше считались нормой, а теперь бракуются розничными сетями.
Пошаговый план внедрения: как не потерять деньги
Не пытайтесь автоматизировать всё сразу. Это путь к катастрофе. Мой совет, основанный на анализе десятков неудачных проектов:
- Этап 1: Аудит узких мест. Найдите операцию, которая дает наибольший процент брака или тормозит всю линию. Часто это не сварка, а, например, нанесение защитной пленки или финальная проверка электроники.
- Этап 2: Пилотный модуль. Внедрите автоматизацию только на этом участке. Отработайте логику, обучите людей, проверьте надежность.
- Этап 3: Интеграция данных. Подключите новый модуль к общей системе учета (ERP). Данные о производстве должны течь в реальном времени, а не собираться в Excel-табличках в конце месяца.
- Этап 4: Масштабирование. Только после успешной работы пилота в течение 6 месяцев можно задумываться о полной автоматизации потока.
Заметьте, я не упомянул здесь покупку самого дорогого робота. Потому что робот без правильной интеграции в процесс — просто дорогая игрушка. Главное — это поток данных и непрерывность процесса.
Прогноз на 2026-2027: что будет дальше?
Рынок движется в сторону «темных цехов» (lights-out manufacturing), где производство идет без участия человека даже в ночную смену. Но для большинства российских заводов по производству вытяжек это пока фантастика. Реальный тренд ближайших двух лет — это гибридные линии. Человек выполняет сложные задачи по контролю качества и нестандартной сборке, а роботы делают тяжелую, монотонную работу: сварку, покраску, перемещение грузов.
Ожидайте роста спроса на модульные решения. Заводы больше не хотят строить гигантские конвейеры на 10 лет вперед. Им нужно быстро перенастраивать линию под новую модель вытяжки, которую дизайнер придумал вчера. Гибкость производства станет главным конкурентным преимуществом. Тот, кто сможет запустить новую модель в серию за 2 недели вместо 2 месяцев, заберет весь рынок.
И последний момент, который часто игнорируют: экология. Требования к выбросам при покраске и сварке ужесточаются. Современная автоматизированная линия должна включать в себя не только станки, но и системы фильтрации и утилизации отходов, интегрированные в единый цикл. Покупка линии без решения экологических вопросов — это риск получить предписание от Росприроднадзора и остановку производства через полгода.
Подводя итог, скажу прямо: автоматизация в 2026 году — это не вопрос престижа, а вопрос выживания. Но подходить к ней нужно с холодной головой, учитывая специфику российского снабжения, кадров и климата. Не верьте красивым презентациям. Требуйте тестовых запусков на ваших материалах, проверяйте наличие запчастей в России и считайте полную стоимость владения, а не только ценник на оборудовании. Только так вы сможете построить завод, который будет приносить прибыль, а не головную боль.
Выбор за вами: продолжать латать дыры в старом производстве или инвестировать в будущее, понимая все риски и подводные камни. Время компромиссов уходит.
Источники информации и данные
- Аналитический отчет «Тренды промышленной автоматизации в РФ», Эксперт РА, декабрь 2025
- РБК: Импортозамещение в станкостроении: итоги 2025 года и прогноз на 2026
- Хабр: Технические особенности интеграции IoT в производственные линии бытовой техники
- Росстандарт: Новые требования к аэродинамическим испытаниям бытовой вентиляции (вступают в силу с 01.03.2026)
- ТАСС: Обзор рынка бытовой техники: смена логистических цепочек и влияние на себестоимость