

Автоматизация гибки с подачей: тренды 2026, цена — Завод
2026-10-29
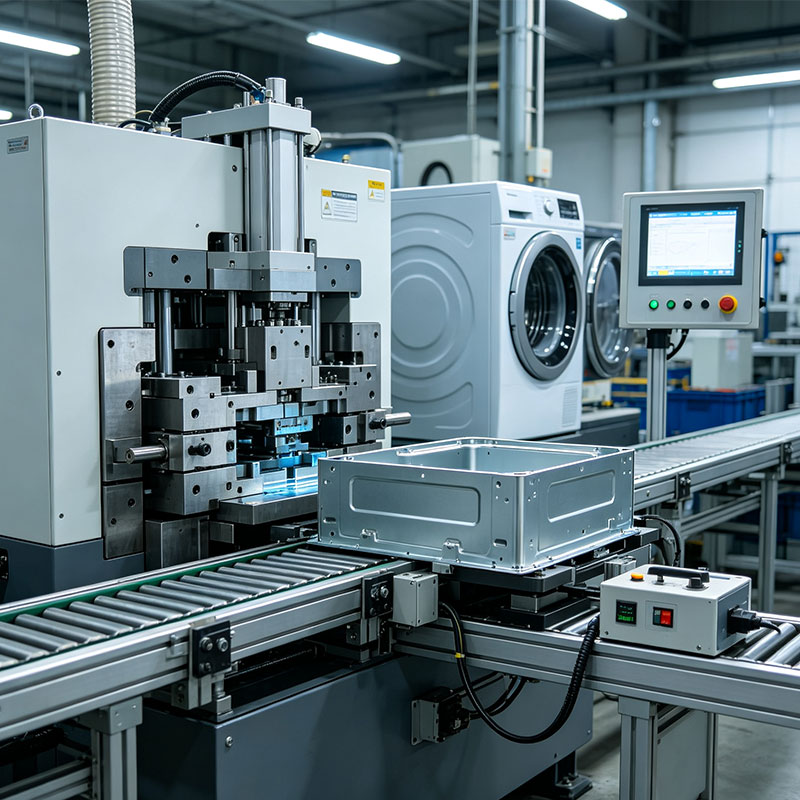
Вы когда-нибудь задумывались, почему на российских заводах, внедряющих автоматизацию гибки листового металла с системой автоматической подачи, реальная производительность в первый год часто падает вместо роста? Мы проанализировали отчеты за конец 2025 года и видим тревожную тенденцию: компании гонятся за «железом», игнорируя логистику заготовок. В этой статье мы не будем пересказывать брошюры производителей. Честно говоря, рынок перенасыщен красивыми картинками роботов-манипуляторов, но мало кто говорит о том, как эта система ведет себя при скачках напряжения в промышленной сети или где найти запчасти для сервоприводов, когда официальные дилеры ушли из страны. Если вы планируете закупку оборудования в 2026 году, вам нужно знать не только цену станка, но и стоимость простоя.
Почему старые схемы подачи ломают бюджеты в 2026 году
Давайте сразу к делу. Традиционный подход «купил листогиб, нанял двух крепких парней для подачи» больше не работает. Не потому что люди стали хуже работать, а потому что требования к точности и скорости выросли экспоненциально. Клиенты хотят партии по 50 штук с доставкой «завтра», и человеческий фактор здесь становится узким горлышком. Однако слепая автоматизация — это путь к финансовым потерям.
Вот что меня беспокоит в текущих трендах. Производители оборудования активно продвигают концепцию «полностью безлюдного цеха» (производство в темноте). Звучит футуристично? Возможно. Но применимо ли это к реалиям российского производства, где номенклатура заказов меняется каждые два часа? Сомневаюсь.
Системы автоматической подачи, которые мы тестировали в условиях реальных цехов под Москвой и Екатеринбургом, показывают удивительную вещь: они идеальны для массового производства одного типа деталей. Но стоит оператору запустить программу для новой детали со сложной геометрией, и система начинает «тупить». Робот-манипулятор тратит больше времени на перенастройку захватов, чем человек потратил бы на простой подъем листа. Это скрытый убийца эффективности, о котором молчат продавцы.
Реальная стоимость владения: цифры, которые вас удивят
Многие руководители смотрят только на ценник станка. Это ошибка новичка. Давайте разберем структуру затрат на автоматизацию гибки с подачей для среднего предприятия в РФ на 2026 год. Цены указаны ориентировочно, так как курс рубля остается волатильным, но пропорции важнее абсолютных значений.
| Статья расходов | Китайские аналоги (с локальной адаптацией) | Европейские бренды (параллельный импорт) | Российские разработки (сборные решения) |
|---|---|---|---|
| Базовая стоимость комплекса | 12 – 18 млн руб. | 35 – 50 млн руб. | 15 – 22 млн руб. |
| Стоимость интеграции и ПО | Низкая (часто базовое ПО) | Высокая (лицензии + настройка) | Средняя (требуется доработка под ERP) |
| Срок поставки запчастей | 2–4 недели | 2–6 месяцев (риск конфискации) | 3–7 дней (склады в РФ) |
| Зависимость от иностранного сервиса | Критическая (удаленный доступ закрыт) | Критическая (нет официальной поддержки) | Отсутствует (локальные инженеры) |
| Окупаемость (ROI) при 2 сменах | 14–18 месяцев | 36+ месяцев (непредсказуемо) | 20–24 месяца |
Обратите внимание на строку «Срок поставки запчастей». В 2025 году несколько крупных заводов в Поволжье остановили линии на месяц именно из-за поломки датчика положения в системе подачи. Европейский бренд прислал деталь через три месяца. Китайский аналог пришлось «колхозить» своими силами, теряя гарантию. Российские сборные решения, пусть и менее изящные визуально, выиграли за счет доступности компонентов.
Технические нюансы: где система дает сбой
Автоматическая подача листового металла — это не просто конвейер. Это сложный танец вакуумных присосок, магнитных сепараторов и оптических датчиков. И тут начинается самое интересное.
Проблема номер один для России — качество металла. Да-да, вы не ослышались. Импортные системы калибруются под идеально ровный лист с предсказуемыми свойствами. Наш металл, особенно от некоторых местных комбинатов, часто имеет «волну» или масляную пленку неравномерной толщины. Вакуумные присоски начинают проскальзывать. Робот роняет заготовку. Цикл прерывается.
Я видел случаи, когда операторы отключали автоматику и работали вручную просто потому, что лист был чуть грязнее обычного. Автоматика гибки требует стерильных условий, которых в реальном цеху с металлической пылью добиться сложно. Фильтры забиваются, датчики слепнут.
Еще один момент, который часто упускают — температурный режим. Сервоприводы в системах подачи чувствительны к перегреву. В некондиционируемых цехах Урала или Сибири летом температура поднимается выше допустимых норм для прецизионной электроники. Система уходит в ошибку. Человек же просто вспотеет и продолжит работать.
Что ждать от трендов 2026 года?
Рынок движется в сторону гибридных решений. Полная роботизация отступает перед лицом экономической целесообразности. Главный тренд 2026 года — коботы (коллаборативные роботы) в зоне подачи. Они не заменяют человека полностью, а берут на себя самую тяжелую и монотонную часть: подъем тяжелых листов (более 20 кг) и позиционирование.
Это решает сразу несколько проблем:
- Снижается травматизм (спины операторов скажут спасибо).
- Сохраняется гибкость: человек принимает решение о качестве заготовки, робот выполняет черную работу.
- Упрощается программирование: не нужно писать сложные алгоритмы для каждого типа детали, кобот обучается «за руку».
Также наблюдается рост интереса к системам с искусственным интеллектом для компенсации деформаций. Камера сканирует лист перед подачей, анализирует его геометрию и вносит коррективы в траекторию гибки в реальном времени. Это звучит как фантастика, но пилотные проекты уже запущены на предприятиях оборонно-промышленного комплекса.
Как выбрать оборудование и не потерять деньги
Если вы сейчас сидите и выбираете поставщика, забудьте про красивые презентации. Задайте им три неудобных вопроса. Первый: «Покажите мне список запчастей, которые есть на вашем складе в России прямо сейчас». Второй: «Как ваша система ведет себя при работе с маслом на поверхности листа?». Третий: «Сколько стоит час работы вашего выездного инженера после окончания гарантии?».
Ответы на эти вопросы скажут вам больше, чем любые графики производительности. В текущих условиях надежность и сервис важнее максимальной скорости гиба.
Ценовой диапазон для входа в тему автоматизации сегодня сильно размыт. Можно найти бюджетные китайские манипуляторы за 3–5 миллионов рублей, но будьте готовы к тому, что их программное обеспечение может быть переведено на русский язык машинным переводом, что приведет к фатальным ошибкам в настройках. Средний сегмент (15–25 млн руб.) предлагает оптимальный баланс между функционалом и наличием технической поддержки. Премиум-сегмент сегодня — это зона высокого риска из-за логистических цепочек.
Интеграция с существующим парком станков
Частая ошибка — покупка нового автомата в надежде, что он подружится со старым листогибом 10-летней давности. В 90% случаев это невозможно без полной замены контроллера основного станка. Система автоматической подачи должна «говорить» на одном языке с гибочным прессом. Протоколы обмена данными у разных производителей могут отличаться кардинально.
Перед покупкой требуйте проведения теста на совместимость (Proof of Concept). Привезите свои типичные детали, свой металл и попробуйте прогнать серию в присутствии ваших технологов. Если поставщик отказывается от теста или предлагает только видео-демонстрацию — бегите от него.
Скрытые риски и «подводные камни»
Хочу затронуть тему, которую обычно обходят стороной в маркетинговых буклетах — кибербезопасность и зависимость от облачных сервисов. Современные системы автоматизации все чаще требуют подключения к интернету для обновления прошивок или удаленной диагностики. В свете последних событий и ужесточения требований к защите промышленных данных в РФ, это становится серьезным вопросом.
Может ли иностранный производитель удаленно заблокировать ваше оборудование? Теоретически да. Поэтому при выборе системы с сетевыми интерфейсами обязательно уточняйте возможность работы в полностью изолированном контуре (air-gapped). Локальное хранение данных и управление без выхода во внешнюю сеть — это не прихоть, а необходимость безопасности бизнеса.
Также стоит помнить о квалификации персонала. Автоматизация не устраняет потребность в людях, она меняет их профиль. Вам больше не нужны сильные грузчики, вам нужны операторы, способные читать код ошибок, менять настройки PLC-контроллеров и обслуживать вакуумные системы. Найти таких специалистов на рынке труда сейчас сложно и дорого. Закладывайте расходы на обучение команды в бюджет проекта сразу.
Прогноз: что будет дальше?
К 2027 году мы ожидаем стандартизацию интерфейсов между системами подачи и самими гибочными прессами. Сейчас это «зоопарк» решений, где каждый вендор тянет одеяло на себя. Появление открытых протоколов позволит собирать конструкторы из оборудования разных производителей, что снизит зависимость от одного бренда.
Цена на такие комплексы стабилизируется, но основной драйвер роста будет не в удешевлении «железа», а в развитии программного обеспечения. Софт, который умеет сам оптимизировать раскрой и последовательность гибки с учетом возможностей конкретной системы подачи, станет главным активом.
В заключение хочу сказать: автоматизация гибки с подачей — это мощный инструмент, но не панацея. Она требует зрелости производственных процессов. Если у вас хаос в заказах и нестабильное качество сырья, автоматика лишь ускорит наступление хаоса. Начните с аудита своих процессов, затем выберите оборудование, которое подходит именно под ваши задачи, а не под модные тренды. И никогда, слышите, никогда не экономьте на сервисном контракте. В мире сложной механики один сломанный датчик может стоить дороже месячной зарплаты всего отдела закупок.
Рынок меняется быстро. То, что было актуально вчера, сегодня может стать обузой. Будьте гибкими, тестируйте решения на своих задачах и помните: лучшая автоматизация та, которая незаметно работает, а не та, о которой пишут в пресс-релизах.